


Kompletny przewodnik po cięciu płytek SiC: cięcie laserowe i rozłączanie styków trójpunktowych dla płytek 4H-SiC, 6H-SiC i 8-calowych
Kompletny proces cięcia SiC
Nasze rozwiązanie wykorzystuje sekwencja sześciu kroków który integruje cięcie laserowe z rozcinaniem mechanicznym oraz dodatkowe czynności obsługowe zapewniające pełną automatyzację.
Notatka dotycząca wyboru filmu
Niebieska folia służy do montażu wafli (krok 1) w celu zabezpieczenia wafli SiC podczas cięcia laserowego. Po obróbce laserowej Folia PET jest laminowana (krok 3), aby chronić pokrojone ziarna podczas transportu i rozłupywania. Folia PET zapewnia większą sztywność niż folia niebieska, gwarantując czyste rozdzielenie podczas procesu rozrywania w trzech punktach styku.
Tabela przepływu pracy procesu
| Krok | Proces | Sprzęt / Komponent | Funkcja klucza |
|---|---|---|---|
| 1 | Montaż płytek SiC | Folia niebieska + metalizacja tylnej strony | Zabezpiecza płytkę do obróbki laserowej |
| 2 | Cięcie laserowe | Fabsil-LD31S / Fabsil-LD31E | Tworzy wewnętrzne wstępne pęknięcie za pomocą lasera pikosekundowego |
| 3 | Laminowanie folii PET | Moduł laminowania folii PET | Chroni pokrojone ziarna, zapewnia sztywność ułatwiającą rozłupywanie |
| 4 | Krojenie tylnej strony wafli | Fabsil-WB32S / Fabsil-WB31E | Rozszczepienie z trzech punktów kontaktu z tyłu |
| 5 | Krojenie wafli frontside | Zintegrowany moduł odwracający | Precyzyjne cięcie od przodu (po automatycznym odwróceniu) |
| 6 | Wyrzucanie matrycy z rozprężaniem folii | Moduł chwytający kawałki wafli | Ostateczne oddzielanie i odbiór wiórów |
Głębokie zanurzenie w technologii: cięcie laserowe (seria Fabsil-LD)
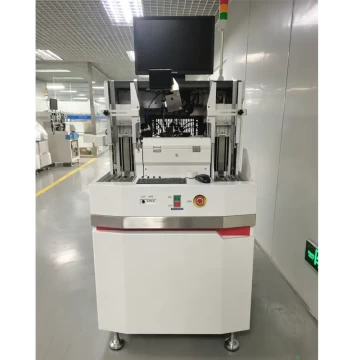
Ten Seria Fabsil-LD31S / Fabsil-LD31E Systemy cięcia laserowego to precyzyjne urządzenia do obróbki oparte na technologia cięcia w kostkę z wykorzystaniem lasera, przeznaczona do cięcia płytek półprzewodnikowych z węglika krzemu (SiC) trzeciej generacji.
Jak to działa
Wykorzystując przezroczystość SiC dla określonych długości fal lasera, laser można skupić wewnątrz materiał. Ten zaawansowany technologia przetwarzania na zimno laserem pikosekundowym działa poprzez generowanie niezwykle dużej gęstości mocy (GW/cm²) w ciągu pikosekund. To uruchamia efekt absorpcji wielofotonowej, tworząc fale uderzeniowe plazmy, które w połączeniu z ruchem o dużej prędkości powodują powstawanie wstępnych pęknięć, które przecinają materiał.
Kluczowe dane techniczne (seria Fabsil-LD)
| Funkcja | Specyfikacja |
|---|---|
| FDC (Kontrola głębi ostrości) | Dokładność kontroli ostrości ≤ ±5 μm; dostosowuje się do zmian grubości płytek ≤ ±15 μm |
| Prędkość osi tnącej | Aż do 1000 mm/s z fluktuacją ruchu o dużej prędkości |
| Dokładność widzenia AI | ±0,5 μm do identyfikacji pozycji cięcia; zmniejsza częstotliwość alarmów o 90% |
| Zgodność wafli | 4 cale, 6 cali i 8 cali; grubość 50–500 mikrometrów |
| Obsługa metalu z tyłu | Uchwyty z tyłu o grubości metalu ≤5 μm (optymalnie: brak metalu na ulicach, na których można grać w kości) |
| Metoda cięcia | Cięcie na sucho – bez powłoki ochronnej, bez czyszczenia, bez usuwania folii |
| Tryby kostkowania | Obsługuje zarówno kostkowanie frontside, jak i backside zintegrowany mechanizm odwracania |
Automatyzacja oparta na sztucznej inteligencji
Produkt, opracowany na platformie technologii wizyjnej i frameworku Himalaya Semi AI, obejmuje:
-
Automatyczne rozpoznawanie konturów
-
Automatyczna korekta poziomu
-
Automatyczne ustawianie znaczników
-
Automatyczna regulacja ostrości
-
Uruchamianie jednym kliknięciem z automatycznym odczytem kodów kreskowych i ładowaniem receptur
-
Statystyki danych produkcyjnych, śledzenie wykorzystania sprzętu i możliwości przesyłania danych
Głębokie zanurzenie w technologii: rozszczepianie płytek (seria Fabsil-WB)
Ten Systemy do cięcia płytek w kostkach serii Fabsil-WB32S / Fabsil-WB31E Integrują zaawansowane procesy krojenia i technologie precyzyjnego sterowania ruchem. Systemy te umożliwiają w pełni zautomatyzowane ładowanie/rozładowywanie płytek, automatyczną korekcję wyrównania obrazu, automatyczne krojenie i regulację oraz raportowanie danych produkcyjnych.
Zasada złamania przez kontakt trzypunktowy
Po cięciu laserowym mikropęknięcia powstały zarówno na spodzie, jak i na powierzchni płytki, ale poszczególne ziarna nie zostały jeszcze całkowicie rozdzielone. Proces cięcia opiera się na zasadzie złamanie trzypunktowe:
-
Dwa punkty podparcia są umieszczone pod waflem
-
A ostrze do krojenia w kostkę (ostrze) jest opuszczany, aby zetknąć się z rzeczywistym miejscem cięcia płytki w połowie odległości między tymi dwoma podporami
-
Spowoduje to rozdzielenie się ziaren całkowicie wzdłuż ścieżki wyciętej laserowo
Podział na dwie części: Frontside i Backside
| Proces | Opis | Najlepsze dla |
|---|---|---|
| Kostkowanie od tyłu | Szybko i sprawnie; kontakt ostrza od tyłu | Standardowe płytki SiC bez wrażliwości górnej strony |
| Kostki frontside | Precyzyjna obróbka od górnej powierzchni | Materiały nieprzezroczyste lub zastosowania nie wymagające siły ponad ziarnami |
| Automatyczne odwracanie | Po pokrojeniu tylnej części płytki zintegrowany mechanizm odwracający obraca płytkę w celu pokrojenia przedniej części | Wafle wymagające dwustronnego przetwarzania |
Główne cechy (seria Fabsil-WB)
| Funkcja | Zdolność |
|---|---|
| Silna kompatybilność | Obsługuje płytki o średnicy 4", 6", 8"; standard SECS/GEM interfejsy |
| Produkcja za pomocą jednego kliknięcia | Załadunek/rozładunek kasety, automatyczne skanowanie kodów kreskowych, adaptacyjne przetwarzanie całych płytek i ich fragmentów, automatyczna kalibracja poziomu |
| Spójność procesu | Automatyczna korekta pozycji kostek i kompensacja głębokości ostrza |
| Wszechstronne tryby krojenia | Kostkowanie sekwencyjne, kostkowanie odwrotne, kostkowanie pomijane, kostkowanie ćwiartkowe |
| Wizja o wysokiej precyzji | Rozpoznawanie obrazu oparte na sztucznej inteligencji do dokładnej identyfikacji różnych produktów; zapobiega błędnej identyfikacji |
Kompletne kluczowe specyfikacje: Fabsil-WB32S vs. Fabsil-WB31E
Specyfikacje ogólne i procesowe
| Specyfikacja | Fabsil-WB32S | Fabsil-WB31E |
|---|---|---|
| Średnica możliwa do przetworzenia | 4 cale, 6 cali | 4-calowy, 6-calowy, 8 cali |
| Technologia procesowa | Trzypunktowe cięcie stykowe; obsługuje cięcie przedniej i tylnej strony materiałów nieprzezroczystych | To samo |
| Materiał obowiązujący | Węglik krzemu (SiC) | Węglik krzemu (SiC) |
Specyfikacje osi ruchu
| Oś | Parametr | Fabsil-WB32S | Fabsil-WB31E |
|---|---|---|---|
| Oś Y | Podróż | 158 mm | 215 mm |
| Maksymalna prędkość | 120 mm/s | 120 mm/s | |
| Prostota | ±0,002 mm | ±0,002 mm | |
| Powtarzalność | ±0,002 mm | ±0,002 mm | |
| Górna oś X | Podróż | 265 mm | 340 mm |
| Maksymalna prędkość | 120 mm/s | 120 mm/s | |
| Prostota | ±0,002 mm | ±0,002 mm | |
| Powtarzalność | ±0,002 mm | ±0,002 mm | |
| Dolna oś X | Podróż | 158 mm | 215 mm |
| Maksymalna prędkość | 120 mm/s | 120 mm/s | |
| Prostota | ±0,002 mm | ±0,002 mm | |
| Powtarzalność | ±0,002 mm | ±0,002 mm | |
| Oś Z | Podróż | 60 mm | 60 mm |
| Maksymalna prędkość | 50 mm/s | 50 mm/s | |
| Prostota | ±0,002 mm | ±0,002 mm | |
| Powtarzalność | ±0,002 mm | ±0,002 mm | |
| Oś R | Kąt obrotu | 120° | 120° |
| Powtarzalność | ±5 sekund łuku | ±5 sekund łuku | |
| Prędkość obrotowa | 90°/s | 90°/s |
Specyfikacje mechaniczne i komponentów
| Część | Parametr | Fabsil-WB32S | Fabsil-WB31E |
|---|---|---|---|
| Pozycjonowanie konturu | Metoda | Pozycjonowanie konturów podświetlenia | To samo |
| Dokładność | 0,1 mm | 0,1 mm | |
| Ostrze do krojenia | Tworzywo | Stal SK, HRC65 | Stal SK, HRC65 |
| Długość | 165 mm | 210 mm | |
| Etap wsparcia | Tworzywo | SKD11, HRC58 | SKD11, HRC58 |
| Długość | 165 mm | 210 mm | |
| Strajkowicz | Typ | Elektroniczny młotek z kontrolowaną siłą uderzenia | To samo |
| System kamer | Szerokokątny | 5 MP (1 jednostka) | 5 MP (1 jednostka) |
| Korekta kąta | 1,6 MP (2 jednostki) | 1,6 MP (2 jednostki) | |
| Komputer przemysłowy | TY | Windows 10, 64-bit | To samo |
| BARAN | 16 GB | To samo | |
| Składowanie | Dysk twardy 1 TB | To samo |
Wymagania dotyczące obiektów i środowiska
| Parametr | Specyfikacja (oba modele) |
|---|---|
| Zasilacz | Jednofazowe 220 V / 50 Hz / 10 A; wahania napięcia w sieci |
| Ciśnienie sprężonego powietrza | 0,6–0,8 MPa |
| Przepływ sprężonego powietrza | ≥80 l/min |
| Temperatura otoczenia | 22 ± 2 °C |
| Wilgotność względna | 40%–60% |
| Czystość | Klasa 1000 lub wyższa |
| Wibracje podłogi | Amplituda |
Wymiary fizyczne i waga
| Parametr | Fabsil-WB32S | Fabsil-WB31E |
|---|---|---|
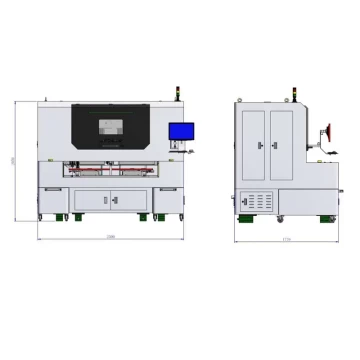
| Wymiary (szer. × gł. × wys.) | 1400 × 975 × 2100 mm | 1500 × 1120 × 2100 mm |
| Waga netto | Około 0,9 tony | Około 1 tony |
Zabronione miejsca instalacji
Sprzęt musi NIE być umieszczone w obszarach, w których:
| Kategoria | Zakazy szczegółowe |
|---|---|
| Zagrożenia chemiczne | Miejsca dostępne dla substancji chemicznych, materiałów łatwopalnych lub wybuchowych |
| Zakłócenia elektryczne | Obszary w pobliżu źródeł ciepła o wysokiej częstotliwości |
| Niestabilność termiczna | Miejsca o szybkich zmianach temperatury otoczenia |
| Zanieczyszczenia unoszące się w powietrzu | Obszary o wysokim stężeniu CO₂, NOₓ lub SOₓ |
Przepływ pracy układu i przetwarzania (seria Fabsil-WB)
Zautomatyzowana sekwencja przepływu pracy
Ładowanie kasety → Transport kolejowy → Odczyt kodów kreskowych → Ekstrakcja konturu → Ładowanie stolika → Ustawianie punktu odniesienia → Kalibracja poziomu → Cięcie płytek → Zakończenie rozładunku
Moduły systemu
| Moduł | Funkcjonować |
|---|---|
| 1. Moduł widzenia kostek z przodu | Precyzyjne wyrównanie do krojenia frontside |
| 2. Moduł podziału kostek | Mechanizm rozłupujący z trzema punktami styku |
| 3. Moduł chwytający kawałki wafli | Obsługuje pokrojone w kostkę kawałki wafli |
| 4. Moduł pozycjonowania szerokokątnego | Początkowe wykrywanie konturu wafla |
| 5. Etap przetwarzania | Platforma do obróbki o wysokiej precyzji |
| 6. Moduł załadunku/rozładunku | Automatyczna obsługa oparta na kasetach |
Dodatkowe moduły wsparcia:
-
Moduł korekcji poziomowania
-
Precyzyjny układ optyczny
-
Moduł współosiowy / Moduł zmiany materiału
-
Moduł FDC
-
Moduł antyupadkowy
-
Silniki liniowe o wysokiej precyzji X/Y
Często zadawane pytania (FAQ)
Ogólne pytania dotyczące procesu
P1: Jaką maksymalną grubość wafla może obsłużyć system Fabsil?
A: Seria Fabsil obsługuje grubości płytek SiC od od 50 μm do 500 μm, kompatybilny z płytkami o średnicy 4, 6 i 8 cali.
P2: Czy system Fabsil wymaga czyszczenia chemicznego po krojeniu?
A: NIE. Proces cięcia na sucho wymaga bez powłoki ochronnej, bez czyszczenia i bez usuwania foliiDzięki temu eliminuje się odpady chemiczne i obniża koszty eksploatacji.
P3: Czy ten system może ciąć wafle SiC z metalem na spodzie?
A: Tak. System może obsługiwać wafle SiC o grubości metalu na tylnej stronie ≤5 μmOptymalne wyniki osiąga się, gdy na ulicach kostkarki nie ma żadnego metalu.
P4: Jaka jest różnica między folią niebieską a folią PET w Państwa procesie?
A: Niebieska folia stosowany do wstępnego montażu płytki przed cięciem laserowym. Folia PET jest laminowany po cięciu laserowym w celu ochrony pokrojonych ziaren podczas transportu i zapewnienia sztywności niezbędnej do czystego rozłupywania za pomocą trzech punktów styku.
Pytania techniczne i dotyczące wydajności
P5: Jak działa system FDC (Focus Depth Control)?
A: Samodzielnie opracowany system FDC reguluje głębokość cięcia laserowego w czasie rzeczywistym, kompensując zmiany grubości płytek do ±15 μm z dokładnością kontroli ostrości ≤ ±5 μmDzięki temu wstępne pęknięcie pozostaje idealnie wyśrodkowane nawet na wygiętych płytkach.
P6: Na czym polega zasada złamania trzypunktowego?
A: Po utworzeniu wewnętrznych mikropęknięć w wyniku cięcia laserowego, pod waflem umieszczane są dwa punkty podparcia. Ostrze tnące (ubijak) styka się ze środkiem między tymi punktami podparcia, powodując rozdzielenie ziaren. całkowicie wzdłuż linii wyciętych laserowo bez użycia dodatkowej siły lub uszkodzenia.
P7: Jakie są wymagania dotyczące wibracji w przypadku instalacji?
A: Sprzęt wymaga wibracji podłogi amplituda I przyspieszenie wibracji Unikaj miejsc narażonych na znaczne wibracje, wstrząsy lub bliskość źródeł ciepła o wysokiej częstotliwości.
P8: Czy system obsługuje standardy automatyzacji fabryki?
A: Tak. Seria Fabsil-WB charakteryzuje się standardem Interfejsy SECS/GEM, umożliwiając bezproblemową integrację ze zautomatyzowanymi fabrykami półprzewodników dzięki raportowaniu danych produkcyjnych, śledzeniu wykorzystania sprzętu i możliwościom zdalnego monitorowania.
Masz jeszcze pytania?
Nasz zespół inżynierów jest gotowy do pomocy. Skontaktuj się z nami w celu:
-
Konsultacje procesowe dotyczące konkretnych specyfikacji płytek SiC
-
Pokazy na miejscu lub wirtualne
-
Prośby o dostosowanie do specjalnych materiałów lub grubości
📧 E-mail: seaman@himalayasemi.com
📞 Telefon: +86-159-9582-2759
Podsumowanie: Dlaczego rozwiązanie Himalaya Semi jest liderem branży
| Wymóg | Himalaya Semi Solution |
|---|---|
| Niskie odpryskiwanie i brak pęknięć | Wstępne pękanie sterowane laserowo + rozbijanie przez kontakt trzypunktowy |
| Brak zanieczyszczeń | Cięcie na sucho – bez użycia środków chemicznych, bez konieczności czyszczenia |
| Obsługuje wypaczone wafle | System FDC z regulacją głębokości w czasie rzeczywistym (tolerancja ±15 μm) |
| Wysoka przepustowość | Prędkość cięcia 1000 mm/s; w pełni zautomatyzowane cięcie z kasety do kasety |
| Gotowy na 8 cali | Fabsil-WB31E obsługuje wafle 8-calowe z przesuwem osi X wynoszącym 340 mm |
| Dokładność oparta na sztucznej inteligencji | Dokładność widzenia ±0,5 μm; redukcja alarmów o 90% |
| Zgodność z SECS/GEM | Gotowy na automatyzację fabryki i integrację danych |
| Elastyczne tryby kostkowania | Kostki sekwencyjne, odwrotne, pomijające i ćwiartkowe |
| Spójność procesu | Automatyczna kompensacja głębokości ostrza i korekta położenia |
Wniosek
W miarę jak płytki SiC przechodzą z 4-calowych i 6-calowych na 8-calowe średniceBranża potrzebuje rozwiązania do cięcia, które łączy precyzję lasera z niezawodnością mechaniczną. Himalaya Semi Seria Fabsil-LD (cięcie laserowe) I Seria Fabsil-WB (rozłupywanie płytek) dostarczamy kompletny, wolny od chemikaliów, wydajny proces — od montażu płytki i laminowania PET po ostateczne wyrzucenie matrycy.
Poprzez integrację sterowanie ostrością FDC w czasie rzeczywistym, Dopasowanie wizji oparte na sztucznej inteligencjii zasada złamania trzypunktowego, zapewniamy, że twardość i kruchość SiC nie będą już miały wpływu na wydajność produkcji.
📄 Pobierz kartę katalogową serii Fabsil
Uzyskaj kompletną dokumentację techniczną obejmującą:
-
Rysunki pełnowymiarowe
-
Szczegółowe wymagania instalacyjne
-
Specyfikacje elektryczne i obiektowe
-
Dane walidacyjne procesu
📞 Zapytaj o wycenę lub konsultację
Chcesz zwiększyć wydajność cięcia SiC?
| Opcja | Informacje kontaktowe |
|---|---|
| seaman@himalayasemi.com | |
| Telefon | +86 (159) 95822759 |
| Sieć | www.himalayasemi.com/kontakt |
| Formularz wniosku | www.himalayasemi.com/quote |
Lub wypełnij ten krótki formularz:
| Pole | Twoja odpowiedź |
|---|---|
| Nazwa | _______________ |
| Firma | _______________ |
| Rozmiar wafla (4"/6"/8") | _______________ |
| Grubość wafla (μm) | _______________ |
| Tylna strona metalu? (T/N) | _______________ |
| Szacunkowa roczna objętość | _______________ |
| Najlepszy czas na kontakt | _______________ |
Nasz zespół odpowie w ciągu 2 dni roboczych.
O autorze
Dr Jian Li Jest starszym inżynierem procesu w firmie Himalaya Semi, specjalizującym się w mikroobróbce. Z 15-letnim doświadczeniem i kluczowymi patentami w zakresie systemów sterowania kostkowaniem (w tym systemu sterowania piłą kostkującą DS9260), kieruje rozwojem zaawansowanych rozwiązań kostkujących dla półprzewodników trzeciej generacji.
Informacje kontaktowe
Siedziba główna i centrum badawczo-rozwojowe
Pokój 4234, Budynek 11, nr 1258 Jinfeng South Road,
Miasto Mudu, dystrykt Wuzhong, miasto Suzhou, prowincja Jiangsu, Chiny
Biuro sprzedaży
Nr 58, Keji 3rd Road, strefa zaawansowanych technologii, dzielnica Yanta, Xi'an, Chiny
Jiangsu Himalaya Semiconductor Co., Ltd.
Załącznik: Tabela specyfikacji szybkiego odniesienia
| Parametr | Fabsil-LD31E (Laser) | Fabsil-WB31E (Cleave) |
|---|---|---|
| Rozmiary wafli | 4", 6", 8" | 4", 6", 8" |
| Zakres grubości | 50–500 mikrometrów | 50–500 mikrometrów |
| Dokładność klucza | Ogniskowanie ≤ ±5 μm | Pozycja ±0,002 mm |
| Maksymalna prędkość | 1000 mm/s | 120 mm/s |
| Dokładność widzenia | ±0,5 μm | 0,1 mm (kontur) |
| Metoda cięcia/rozłupywania | Laser pikosekundowy (GW/cm²) | Kontakt trzypunktowy |
| Automatyzacja | Jedno kliknięcie + SECS/GEM | Jedno kliknięcie + SECS/GEM |
| Klasa środowiskowa | Klasa 1000+ | Klasa 1000+ |