
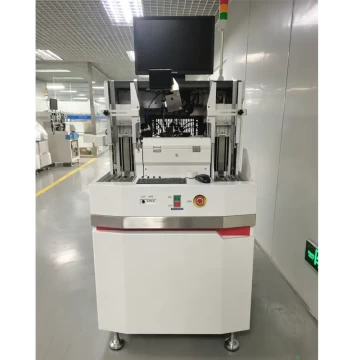


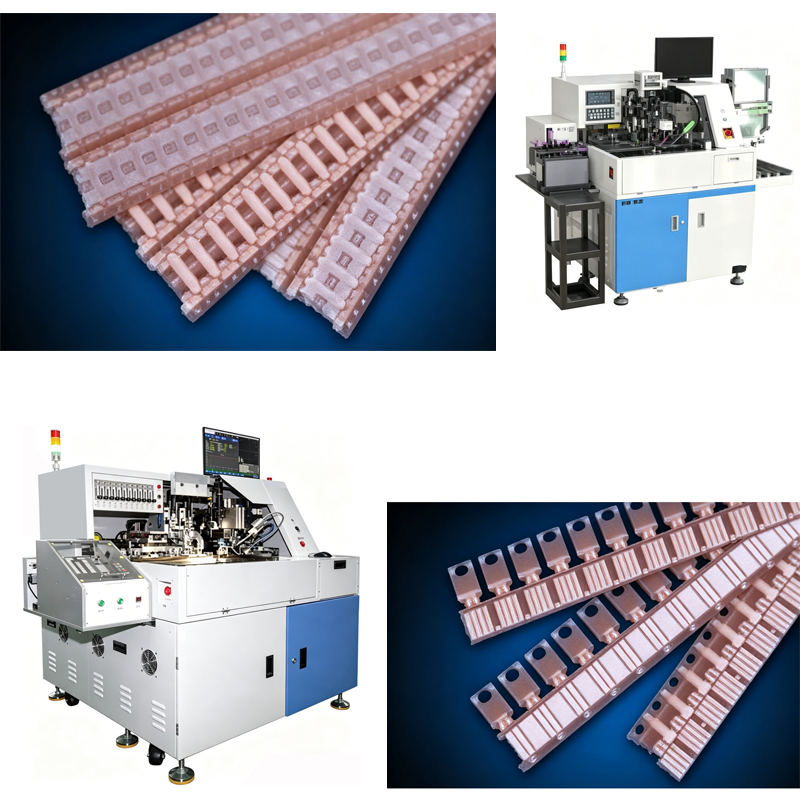
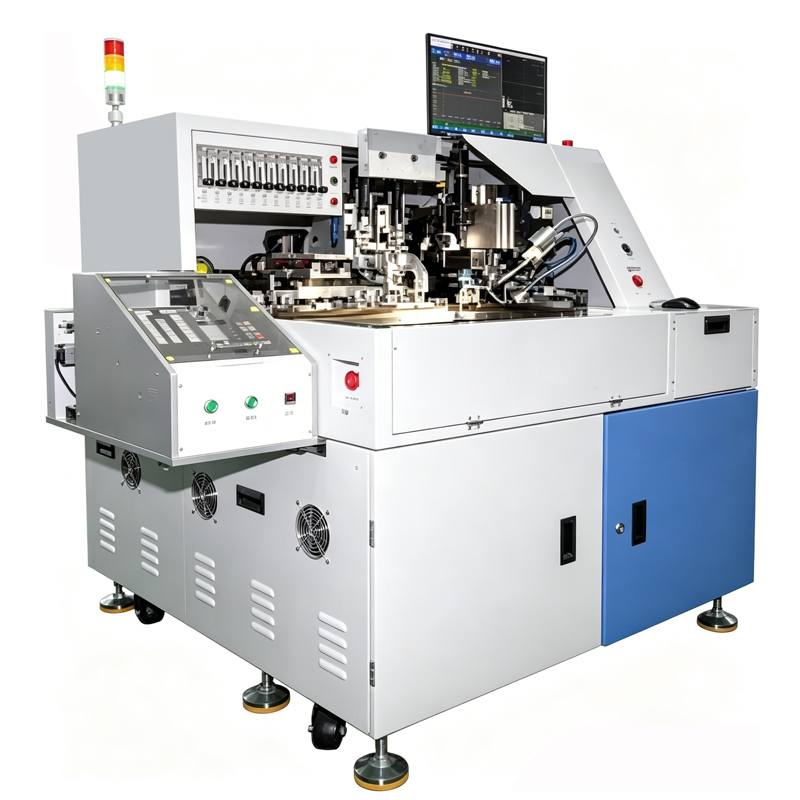
เครื่องเชื่อมบัดกรีอ่อน (Power Die Bonder) สำหรับบรรจุภัณฑ์ตะกั่ว TO‑220 / TO‑247 / TO‑252 / TO‑263 — ความเร็ว 6–9k UPH, โซน 8 โซน อุณหภูมิ 500 °C, เป้าหมายที่มีช่องว่างต่ำ (ไต้หวัน, มาเลเซีย, สิงคโปร์, เวียดนาม, เกาหลีใต้, สหรัฐอเมริกา, รัสเซีย, มาเลเซีย)
การแนะนำ
[ประเด็นสำคัญ] นี้ เครื่องติดชิ้นส่วนบัดกรีอ่อน ได้รับการออกแบบมาเพื่อการติดชิ้นส่วนอุปกรณ์กำลังไฟฟ้า TO-series จำนวนมากบนแผ่นนำไฟฟ้า โดยมุ่งเน้นที่การครอบคลุมของตะกั่วบัดกรีที่สม่ำเสมอ การเกิดช่องว่างที่ควบคุมได้ และความเรียบของชิ้นส่วนที่เสถียรที่อัตรา 6–9k UPH
สำหรับทีมงานด้านการออกแบบบรรจุภัณฑ์พลังงานแบบแยกส่วนใน ไต้หวัน มาเลเซีย สิงคโปร์ เวียดนาม เกาหลีใต้ สหรัฐอเมริกา รัสเซีย และเบลารุสการซื้อ พลัง บอนเดอร์ สำหรับบรรจุภัณฑ์โครงตะกั่ว โดยทั่วไปแล้วจะสรุปได้เป็นผลลัพธ์ที่วัดได้สามประการ: อุฟ, การยกเลิก/ความคุ้มครอง, และ เสถียรภาพในระยะยาว (การควบคุมการเบี่ยงเบน) แพลตฟอร์มนี้ถูกวางตำแหน่งไว้ดังนี้ อุปกรณ์ยึดแม่พิมพ์ TO-247 (และ TO‑220/252/263) ที่มีความสามารถในการควบคุมอุณหภูมิหลายโซนได้สูงสุดถึง 500 องศาเซลเซียส เพื่อรองรับการควบคุมการเปียกที่มีประสิทธิภาพและช่วงการทำงานที่กว้างขึ้น
เทคโนโลยีหลัก / หลักการ
[บทสรุปสำหรับผู้บริหาร] เอ ระบบการเชื่อมแบบบัดกรีด้วยลีดเฟรม เทคโนโลยีนี้ผสานการควบคุมการตกตะกอนของตะกั่วบัดกรี การให้ความร้อนหลายโซน และแรงยึดติด เพื่อสร้างรอยต่อทางโลหะวิทยาที่มีความต้านทานต่ำ พร้อมทั้งควบคุมการเกิดช่องว่างและการเอียง
กระบวนการนี้กำลังควบคุมอะไรอยู่
- ปริมาณตะกั่วบัดกรี (สายไฟ/กาว): ส่งผลโดยตรงต่อความครอบคลุม ความเสี่ยงต่อการไหลล้น และโอกาสการติดอยู่ในช่องว่าง
- สูตรความร้อน (8 โซน): ควบคุมการกระตุ้นการไหล การรบกวนของออกไซด์ ความเร็วในการเปียก และระยะเวลาเหนือจุดหลอมเหลว
- แรงยึดเหนี่ยว (30–500 กรัม): ช่วยให้การสัมผัสและการเปียกชื้นคงที่ หากใช้ในปริมาณมากเกินไปอาจทำให้ของเหลวไหลออกมาและเพิ่มความเสี่ยงต่อการปนเปื้อนได้
- ความพร้อมของพื้นผิวสภาพการชุบตะกั่วและความสะอาดของการเคลือบโลหะบริเวณด้านหลังของแผ่นตัวนำ มักเป็นสาเหตุของการเกิดช่องว่างมากกว่าความแม่นยำในการเคลื่อนที่ เมื่อการจัดตำแหน่ง "ดีพอแล้ว"
การบัดกรีแบบอ่อนเทียบกับทางเลือกอื่นๆ
| คุณลักษณะ | เครื่องมือเชื่อมชิ้นส่วนอิเล็กทรอนิกส์แบบบัดกรีอ่อน (เครื่องมือนี้) | กาวอีพ็อกซี่สำหรับยึดแม่พิมพ์ | เงินเผาผนึก |
|---|---|---|---|
| ขนาดพอดีตามแบบฉบับ TO-series | ยอดเยี่ยม (ปริมาณมาก) | ปานกลาง | คัดสรรพิเศษ/ระดับไฮเอนด์ |
| เส้นทางความร้อน/ไฟฟ้า | ข้อต่อโลหะ | โพลีเมอร์บอนด์ไลน์ | ดีที่สุด |
| ความเสี่ยงของกระบวนการหลัก | การขับถ่าย + การเปียกชื้น | ความแปรปรวนของการตกเลือด/การหาย | ความสม่ำเสมอของเนื้อครีมและแรงดัน |
| การลงทุนด้านทุน / การบูรณาการ | ปานกลาง | ต่ำ | สูง |
| ตัวกระตุ้นผู้ซื้อ | คุ้มค่าที่สุดที่ UPH | ต้นทุนต่ำที่สุด | ขอบเขตความน่าเชื่อถือสูงสุด |
ส่วนประกอบเครื่องจักร / สถาปัตยกรรมระบบ
[ประเด็นสำคัญ] สถาปัตยกรรมนี้ผสานรวมการจัดการเวเฟอร์ ความยืดหยุ่นในการจ่ายบัดกรี แทร็กอุณหภูมิสูง 8 โซน และแรง/การวางตำแหน่งที่ควบคุมได้ เพื่อรักษาความสามารถในการทำซ้ำที่อัตราการผลิตสูง
วิศวกรระบบย่อยตรวจสอบความถูกต้องระหว่างการเริ่มต้นใช้งานสายการผลิต
- ระบบเวเฟอร์
- 12 นิ้วใช้งานร่วมกับเวอร์ชันก่อนหน้าได้ 8 นิ้ว/6 นิ้ว (เลือกได้)
- สูงสุด 360° การหมุนเวเฟอร์
- การจัดการตะกั่วบัดกรี
- ลวดบัดกรี: 0.25–1.0 มม.
- โหมดการจ่ายยา: จุด, เส้น, การจ่ายสารด้วยแรงดัน (ตัวเลือกเสริม)
- ช่วงความหนาของวางบัดกรี: 25–75 ไมโครเมตร (ขึ้นอยู่กับกระบวนการ)
- ระบบติดตาม/รีโฟลว์
- 8 โซนอุณหภูมิ
- อุณหภูมิใช้งานสูงสุด: 500 °C
- ระบบการยึดติด
- พลังแห่งพันธะ: 30–500 กรัม
- การหมุน: สูงสุด 180°
- ความแม่นยำ: ค่าเบี่ยงเบนแกน X–Y , มุม
- การขนย้ายวัสดุ
- ลีดเฟรม: L 110–300 มม., ใน 15–80 มม., ที 0.1–1.0 มม.
- นิตยสาร: L 110–300 มม., ใน 20–120 มม., ชม 68–160 มม.
- ตัวเลือกการบรรจุกระสุน: การหยิบกระสุนแบบเรียงซ้อนแนวตั้ง การบรรจุกระสุนแบบแม็กกาซีน การหยิบกระสุนแบบพลิก ฯลฯ
- ตัวปลดกระสุน: การปลดกระสุนออกจากแม็กกาซีน
การใช้งานและวัสดุ
[โดยย่อ] เหมาะที่สุดสำหรับชิ้นส่วนอิเล็กทรอนิกส์กำลังสูงซีรีส์ TO ซึ่งการครอบคลุม/ช่องว่างของข้อต่อบัดกรีและความเรียบของแผ่นชิปมีผลโดยตรงต่อความต้านทานความร้อนและความน่าเชื่อถือ
แพ็คเกจเป้าหมาย
- TO-220 / TO-247 / TO-252 / TO-263
ช่วงไดที่รองรับ
- 0.5×0.5 ถึง 14×15 มม.ความหนา >70 ไมโครเมตร
เป้าหมายคุณภาพระดับผลิตภัณฑ์ (โดยทั่วไปใช้สำหรับการจัดแนวการยอมรับ)
- การยกเลิก: 1% (ช่องว่างเดียว) และ 3% (พื้นที่แม่พิมพ์ทั้งหมด)
- ความคุ้มครอง: 100% (ขอบแม่พิมพ์ถึงแผ่นรอง ≥ 10,000)
- การเอียง: ≤ 2 พัน (ขนาด ≤150×150 มิลลิเมตร) ≤ 1° (ขนาด >150×150 มิล)
ส่วนประกอบหลัก / วัสดุสิ้นเปลือง (ถ้ามี)
[ประเด็นสำคัญ] ความเสถียรของวัสดุสิ้นเปลือง (โดยเฉพาะกลยุทธ์การบัดกรี/ฟลักซ์ และอุปกรณ์จ่ายวัสดุ) เป็นปัจจัยสำคัญในการรักษาเป้าหมายเรื่องการเกิดช่องว่างและการครอบคลุมพื้นผิวในระยะยาว
วัสดุสิ้นเปลืองทั่วไป / รายการที่เป็นกรรมสิทธิ์ของกระบวนการผลิต:
- ลวดบัดกรี (0.25–1.0 มม.) และ/หรือ วางบัดกรี (ช่วงความหนา 25–75 ไมโครเมตร)
- จ่ายหัวฉีด/เข็ม และตัวกรอง (โดยเฉพาะสำหรับระบบจ่ายแบบใช้แรงดัน)
- อุปกรณ์ทำความสะอาด/จัดการสารตกค้าง (ขึ้นอยู่กับสารเคมีและมาตรฐาน EHS)
- ชิ้นส่วนที่ต้องบำรุงรักษาเชิงป้องกันที่เกี่ยวข้องกับระบบทำความร้อน/ราง และจุดสึกหรอของระบบขนถ่าย (ตามแผนการบำรุงรักษาเชิงป้องกัน)
ข้อมูลจำเพาะทางเทคนิค / การเปรียบเทียบ
[ภาพรวมโดยสังเขป] แพลตฟอร์มเชื่อมต่อชิ้นส่วนด้วยการบัดกรีอ่อนที่มีประสิทธิภาพสูง ออกแบบมาโดยใช้โครงตะกั่ว TO พร้อมความสามารถในการวางตำแหน่งที่แม่นยำ ±38 μm และช่วงอุณหภูมิสูงสุด 500 °C
ตารางข้อมูลจำเพาะ
| รายการ | ข้อกำหนด |
|---|---|
| อัตราการไหลผ่าน | 6–9k |
| ความแม่นยำในการวางตำแหน่ง | ค่าเบี่ยงเบนแกน X–Y , มุม |
| ความหนาของวางบัดกรี | 25–75 ไมโครเมตร |
| การเอียงของชิป | ≤ 2 พัน (≤150×150 พัน), ≤ 1° (>150×150 พัน) |
| การเกิดช่องว่างจากการบัดกรี (ผลิตภัณฑ์) | ช่องว่างเดี่ยว 1%, พื้นที่แม่พิมพ์ทั้งหมด 3% |
| การครอบคลุมของตะกั่วบัดกรี (ผลิตภัณฑ์) | 100%ขอบแม่พิมพ์ถึงแผ่นรอง ≥ 10,000 |
| โครงตะกั่ว | แอล 110–300 มม., ใน 15–80 มม., ที 0.1–1.0 มม. |
| ขนาดชิป | 0.5×0.5 – 14×15 มม.ความหนา >70 ไมโครเมตร |
| นิตยสาร | แอล 110–300 มม., ใน 20–120 มม., ชม 68–160 มม. |
| ลวดบัดกรี | 0.25–1.0 มม. |
| โหมดการจ่ายยา | จุด / เส้น / แรงกด (เลือกได้) |
| ติดตาม | 8 โซน, สูงสุด 500 °C |
| เวเฟอร์ | 12 นิ้ว, ไม่จำเป็น 8"/6" |
| การหมุนเวเฟอร์ | สูงสุด 360° |
| กองกำลังบอนด์ | 30–500 กรัม |
| การหมุนพันธะ | สูงสุด 180° |
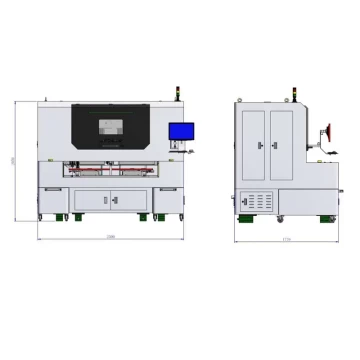
| ขนาด (ยาว×กว้าง×สูง) | 2300 (2560 รวมตัวดัน) × 1380 × 1420 มม. |
| น้ำหนัก | ประมาณ 2000 กก. |
คำจำกัดความ
- “อัตราการประมวลผล 6–9k”โดยทั่วไปตีความได้ว่า หน่วยต่อชั่วโมง (UPH)อัตราการผลิตต่อชั่วโมง (UPH) ที่แท้จริงขึ้นอยู่กับรูปแบบการจ่าย สูตรความร้อน และระยะเวลาในการจัดการ
- พัน: 1 มิล = 0.001 นิ้ว = 25.4 ไมโครเมตร.
- ความคุ้มครอง 100%: การหลอมละลายของตะกั่วอย่างต่อเนื่องใต้รอยพิมพ์ของชิปด้วย ไม่มีบริเวณแผ่นรองที่เปิดเผยอยู่ใต้แม่พิมพ์พร้อมทั้งรักษาระยะห่างระหว่างขอบแม่พิมพ์กับแผ่นรองให้เป็นไปตามข้อกำหนด (≥10 มิล)
- เปอร์เซ็นต์การยกเลิกโดยทั่วไปจะวัดเป็นปริมาณดังนี้ (พื้นที่ว่างทั้งหมด / พื้นที่บัดกรีทั้งหมดใต้ชิป) × 100% โดยใช้การวิเคราะห์ภาพเอกซเรย์ (เกณฑ์ต้องสอดคล้องกับวิธีการของลูกค้า)
โดยทั่วไปแล้ว ตัวชี้วัดหลักได้รับการตรวจสอบอย่างไร
- การยกเลิก/ความคุ้มครอง: การตรวจสอบด้วยรังสีเอกซ์ เกณฑ์ที่ลูกค้ากำหนด (เช่น การกำหนดกฎเกณฑ์การแบ่งระดับสีเทา ขนาดช่องว่างที่ตรวจจับได้ขั้นต่ำ และการรายงานผลสำหรับช่องว่างเดี่ยวเทียบกับพื้นที่ทั้งหมด)
- ความแม่นยำในการวางตำแหน่ง (ระดับ ±38 μm): การปรับเทียบภาพโดยใช้ตัวอย่างที่ได้รับการรับรอง (เช่น แผ่นกริด) การทดสอบการวางตำแหน่งซ้ำ และการทดสอบ R&R ของเกจขั้นพื้นฐาน เพื่อยืนยันความเสถียรของการวัด
- การเอียง: การวัดหลังการเชื่อม (เช่น การวัดการเคลื่อนที่บริเวณมุมแม่พิมพ์) ที่รายงานไว้ใน พัน หรือองศา โดยมีความสัมพันธ์กับหมวดหมู่ขนาดของแม่พิมพ์
ความเห็นจากผู้เชี่ยวชาญ (การแลกเปลี่ยนผลประโยชน์ในกระบวนการผลิต): “การเร่งอัตราการผลิตสูงสุด (UPH) มักจะทำให้ระยะเวลาการคงอุณหภูมิสั้นลง หรือลดระยะขอบการรักษาเสถียรภาพ ซึ่งเป็นสาเหตุที่ทำให้เกิดช่องว่างขึ้นได้ สูตรที่ดีที่สุดคือสูตรที่ตรงตามข้อจำกัดด้านความน่าเชื่อถือ พร้อมกับมีกำลังการผลิตเหลือเฟือเพื่อรองรับความแปรปรวนของวัสดุแต่ละล็อต” — วิศวกรกระบวนการบรรจุภัณฑ์อาวุโส (สายการผลิตอุปกรณ์ไฟฟ้าแบบแยกชิ้น)
คู่มือการเลือก / ข้อสรุปสำคัญ
[คู่มือการตัดสินใจ] เลือกตัวเลือกนี้ ระบบการเชื่อมแบบบัดกรีด้วยลีดเฟรม เมื่อสิ่งที่คุณให้ความสำคัญคือเอาต์พุตพลังงานแบบแยกส่วนซีรีส์ TO ที่มีการควบคุมช่องว่าง/การครอบคลุม และความสามารถทางความร้อนที่เพียงพอเพื่อรักษาเสถียรภาพของการเปียกชื้นในวัสดุที่แตกต่างกัน
สถานการณ์การเลือกที่เหมาะสมที่สุด
- การผลิตลีดเฟรม TO ปริมาณมากที่ต้องการ:
- มั่นคง ความคุ้มครอง กฎขอบเสริม
- ควบคุม การทำให้เป็นโมฆะ เป้าหมาย (เช่น ≤3% ของทั้งหมด)
- ควบคุม การเอียง/ความเรียบ สำหรับขอบล่าง
- คุณต้องการความยืดหยุ่นในการจ่ายสาร (แบบเส้น; แบบจุด/เส้น; โหมดแรงดันเสริม)
- คุณต้องการ ความพร้อมสำหรับเวเฟอร์ขนาด 12 นิ้ว พร้อมทั้งรองรับเวเฟอร์รุ่นเก่า (ไม่บังคับ)
ข้อควรพิจารณาในการจัดวางกำลังและบริการในแต่ละภูมิภาค (ไต้หวัน / มาเลเซีย / สิงคโปร์ / เวียดนาม / เกาหลีใต้ / สหรัฐอเมริกา / รัสเซีย / พม่า)
[ประเด็นสำคัญ] สำหรับการใช้งานข้ามพรมแดน กำหนดการและความเสี่ยงส่วนใหญ่มาจากความสอดคล้องของระบบสาธารณูปโภค การวางแผนอะไหล่ และความพร้อมด้านเอกสาร/การสนับสนุน ไม่ใช่จากข้อกำหนดพื้นฐานของเครื่องจักร
- การวางแผนการติดตั้งและระยะเวลาดำเนินการ
- ยืนยันระยะเวลานำส่งการผลิตปัจจุบันในขั้นตอนการขอใบเสนอราคา/ใบสั่งซื้อ (แตกต่างกันไปตามรูปแบบและปริมาณงานของโรงงาน)
- วางแผนเวลาสำหรับ ความพร้อมของพื้นที่รวมถึงการตรวจสอบขาเข้าและการปรับแต่งสูตร SAT ให้เข้ากับวัตถุดิบของคุณ
- กลยุทธ์การสนับสนุนระยะไกลและอะไหล่
- กำหนดว่าเว็บไซต์ของคุณต้องการอะไรบ้าง การวินิจฉัยระยะไกลและกำหนดกฎเกณฑ์การเข้าถึงข้อมูลให้สอดคล้องกัน (ด้านไอที/ความปลอดภัย)
- จัดทำแผนสำรองอะไหล่แบบสองระดับ: ชิ้นส่วนอะไหล่ที่สำคัญต่อการทำงานอย่างต่อเนื่อง (ในสถานที่) + แนะนำให้สวมใส่อะไหล่สำรอง (การเพาะเลี้ยงในระดับภูมิภาค)
- การบรรจุและการขนส่งเพื่อการส่งออก
- สำหรับการขนส่งทางทะเล/ทางอากาศ โปรดระบุ ตัวบ่งชี้แรงกระแทก/การเอียงรวมถึงการป้องกันความชื้น และข้อกำหนดของลังบรรจุภัณฑ์ที่สอดคล้องกับมาตรฐานท่ารับสินค้าของคุณ
- ตรวจสอบเอกสารที่จำเป็นทั้งหมดสำหรับปลายทาง (ศุลกากร ใบอนุญาตนำเข้า รหัส ECCN/นโยบายการปฏิบัติตามกฎระเบียบภายใน)
- อินเทอร์เฟซแรงดัน/ความถี่และอุปกรณ์
- ในระหว่างการขอใบเสนอราคา โปรดระบุมาตรฐานสาธารณูปโภคในพื้นที่ (โดยทั่วไปจะมีรูปแบบที่แตกต่างกันไปในแต่ละภูมิภาค เช่น 50/60 Hz และ 380/400/415 V) และข้อกำหนดการเชื่อมต่อระบบที่คุณต้องการ
- ภาษาสำหรับเอกสารและการฝึกอบรม
- โดยทั่วไปเอกสารจะถูกส่งมอบในรูปแบบ ภาษาอังกฤษโปรดแจ้งความต้องการแพ็กเกจการแปล (เช่น ภาษาจีนตัวเต็มสำหรับไต้หวัน เกาหลี เวียดนาม รัสเซีย) และรูปแบบการฝึกอบรม (ในสถานที่/ทางไกล)
ข้อมูลป้อนเข้า RFQ ที่ช่วยลดระยะเวลาการประเมิน
- แบบร่างโครงตะกั่ว + ชั้นเคลือบ, ขนาดแผ่นรอง, ข้อจำกัดการบิดเบี้ยว
- การเคลือบโลหะด้านหลังของได, ขนาดเวเฟอร์, ช่วงความหนาของได
- เป้าหมาย UPH, คำจำกัดความเกณฑ์ที่ว่างเปล่า (วิธีการวัด), คำจำกัดความความคุ้มครอง
- ข้อจำกัดเกี่ยวกับโลหะผสม/ฟลักซ์ ข้อกำหนดด้านความสะอาด/สิ่งแวดล้อม สุขภาพ และความปลอดภัย
- ข้อกำหนดด้านการบูรณาการสายการผลิต (มาตรฐานนิตยสาร ความต้องการด้านการตรวจสอบย้อนกลับ)
แนวโน้มในอนาคต / ภาพรวมอุตสาหกรรม
[แนวโน้มในอนาคต] การบัดกรีแบบอ่อนยังคงเป็นมาตรฐานพื้นฐานที่มีปริมาณมากสำหรับชิ้นส่วนอิเล็กทรอนิกส์แบบแยกชิ้น ในขณะที่ข้อกำหนดของผู้ซื้อมีแนวโน้มไปสู่ข้อจำกัดด้านช่องว่างที่เข้มงวดมากขึ้น การตรวจสอบย้อนกลับที่ดีขึ้น และวิธีการตรวจสอบที่ชัดเจนยิ่งขึ้น
ข้อกำหนดในการจัดซื้อจัดจ้างในปัจจุบันต้องการอะไรบ้าง:
- ชัดเจน คำจำกัดความของการขับถ่าย + วิธีการรายงานผลเอ็กซ์เรย์ (พื้นที่ว่างเดี่ยวเทียบกับพื้นที่ทั้งหมด)
- การกำกับดูแลโปรไฟล์โซน: ช่วงเวลาการสอบเทียบ การควบคุมการเบี่ยงเบน การล็อกสูตร
- ระบบบันทึกข้อมูลที่ดีขึ้นสำหรับการตรวจสอบ (โซนอุณหภูมิ แรงยึดเกาะ พารามิเตอร์การจ่าย)
- สายการผลิตที่ใช้เทคโนโลยีการเชื่อมต่อแบบผสมผสาน (การบัดกรีอ่อน + การเผาผนึกแบบเลือกเฉพาะสำหรับสินค้าพรีเมียม)
คำถามที่พบบ่อย
คำถามที่ 1. อัตราการผลิต “6–9k” ต่อหน่วยเวลา (throughput) เป็นไปได้จริงหรือไม่สำหรับการผลิต TO‑220 / TO‑247?
อาจขึ้นอยู่กับขนาดของแม่พิมพ์ รูปแบบการจ่ายวัสดุ (จุด/เส้น/แรงดัน) และเวลาในการให้ความร้อน ควรตรวจสอบค่า UPH ด้วยการทดลองโดยใช้โครงตะกั่ว โลหะผสม และเกณฑ์ช่องว่างของคุณ เนื่องจากเวลาในการให้ความร้อนมักเป็นปัจจัยจำกัด
คำถามที่ 2. ในทางปฏิบัติแล้ว มีการวัดเป้าหมายการงดปัสสาวะ (1% สำหรับปัสสาวะครั้งเดียว, 3% สำหรับปัสสาวะทั้งหมด) อย่างไร?
โดยทั่วไปจะตรวจสอบด้วยการเอกซเรย์โดยใช้ชุดกฎการวิเคราะห์ภาพที่กำหนดไว้ (การกำหนดค่าเกณฑ์ ขนาดช่องว่างขั้นต่ำ วิธีการรายงาน) เนื่องจากมาตรฐานแตกต่างกันไปตามลูกค้าและผลิตภัณฑ์ จึงควรปรับคำจำกัดความของช่องว่างให้ตรงกันก่อนการยอมรับ FAT/SAT
Q3. ฉันควรเลือกใช้ลวดบัดกรีหรือวางบัดกรีสำหรับการยึดชิปแบบ TO leadframe ดี?
การใช้ลวดป้อนวัสดุมักช่วยให้ปริมาณวัสดุมีความสม่ำเสมอมากขึ้นและลดความแปรปรวนในการจัดการวัสดุ ในขณะที่การใช้วัสดุแบบเพสต์อาจสะดวกกว่าสำหรับรูปทรงและรูปแบบของแผ่นบัดกรีบางแบบ ตัวเลือกที่ดีกว่านั้นขึ้นอยู่กับความพร้อมของโลหะผสม ข้อจำกัดของสารตกค้าง และความละเอียดอ่อนของช่องว่าง/การปกคลุมของวัสดุ
คำถามที่ 4. เหตุใดจึงระบุอุณหภูมิใช้งานสูงสุดที่ 500 องศาเซลเซียส ในเมื่อตะกั่วบัดกรีของฉันละลายที่อุณหภูมิต่ำกว่านั้นมาก?
การควบคุมอุณหภูมิที่สูงขึ้นช่วยให้มีระยะเผื่อสำหรับกระบวนการผลิตโลหะผสมที่แตกต่างกัน การเพิ่มอุณหภูมิอย่างรวดเร็ว และช่วงการกระตุ้น/การเปียกที่แข็งแกร่ง นอกจากนี้ยังช่วยลดความเสี่ยงที่การเปลี่ยนแปลงผลิตภัณฑ์ในอนาคตจะบังคับให้ต้องอัปเกรดแพลตฟอร์มความร้อนอีกด้วย
Q5. ฉันควรเตรียมอะไรบ้างเพื่อนำอุปกรณ์ต่อพ่วงชิป TO-247 นี้ไปใช้งานในสถานที่ต่างๆ เช่น ไต้หวัน/เอเชียตะวันออกเฉียงใต้/เกาหลี/สหรัฐอเมริกา/รัสเซีย/เบลารุส?
จัดทำรายการตรวจสอบมาตรฐานสำหรับสถานที่ปฏิบัติงาน: ระบบสาธารณูปโภค ข้อจำกัดด้านไอเสีย/สิ่งแวดล้อม สุขภาพ และความปลอดภัย กฎเกณฑ์ด้านไอที/การสนับสนุนระยะไกล และแผนอะไหล่สำรองสองระดับ (ส่วนสำคัญในสถานที่ปฏิบัติงาน + ส่วนสำรองระดับภูมิภาค) ขอให้ใช้รูปแบบเอกสาร/การฝึกอบรมที่สอดคล้องกันในทุกสถานที่ปฏิบัติงาน เพื่อลดความแตกต่างของขั้นตอนและวิธีการบำรุงรักษา